 ENG


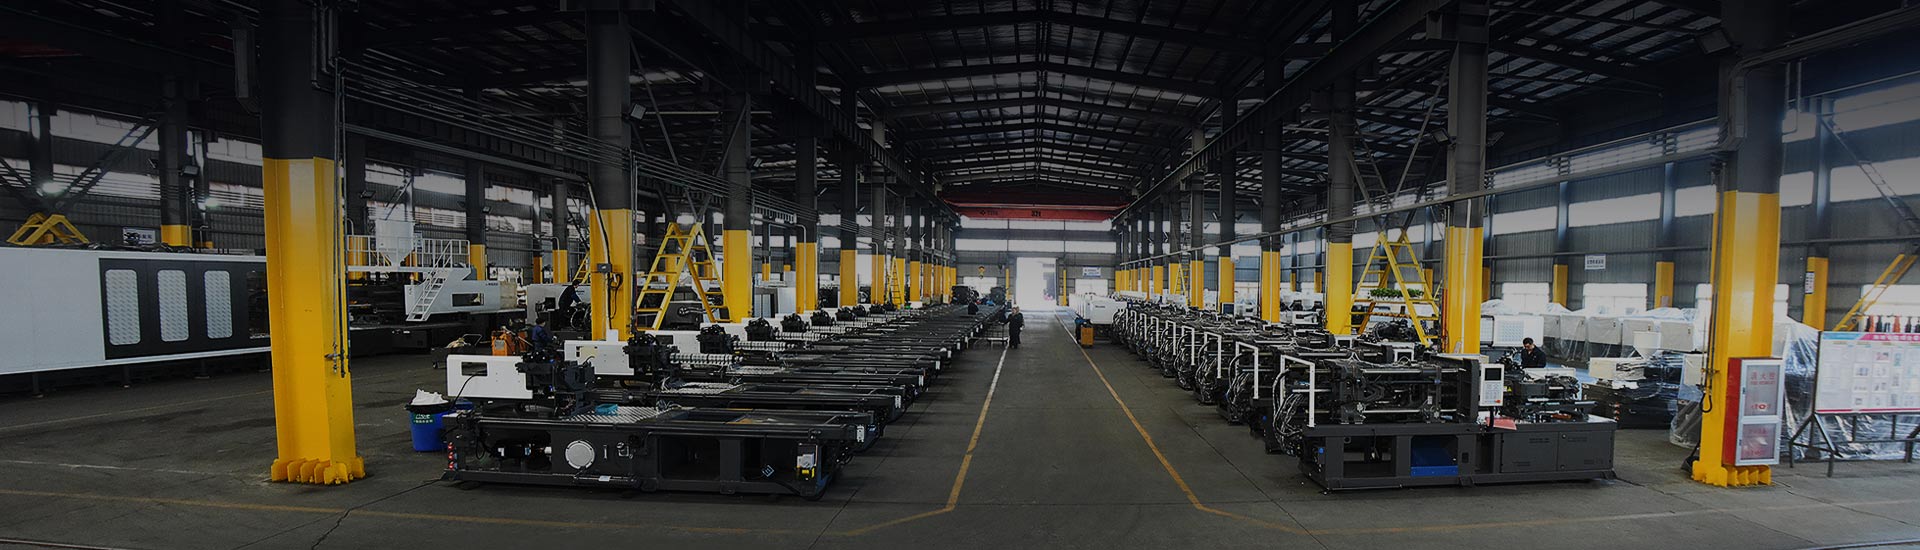
En plastsprøytestøper velges av delen den skal produsere, ikke etter nummeret på tilbudet. Når en PET-formform med 32 hulrom, en 900 ml tynnvegget beholder eller en 12 kg logistikkkasse må holde en fast syklustid og en fast skraphastighet i årevis, slutter det nyttige spørsmålet å være "hva koster denne maskinen" og blir "hva holder denne maskinen".
Det korte svaret først: lås maskinklassen og klemkraften til delens geometri, bestem deretter drivarkitekturen og sammenlign prisen sist. Kjøpere som reverserer den ordren, betaler vanligvis differansen i skraphastighet, syklustid eller en maskin som fysisk ikke kan ta formen de allerede eier.
Hva "Plastic Injection Molder" dekker
Uttrykket brukes om to forskjellige ting, og å blande dem går bort med uker:
- Maskinen - en sprøytestøpemaskin med frem- og tilbakegående skruer som smelter, injiserer, holder og støter ut. De fleste tekniske søk betyr dette.
- Selskapet - en tilpasset molder som driver disse maskinene på vegne av en merkevareeier.
Hvis du utstyrer en fabrikk, kjøper du den første. Hvis du outsourcer produksjon, reviderer du den andre, men du trenger fortsatt maskinlisten, fordi tonnasje, skuddstørrelse og tørrsyklus avgjør om den butikken kan sitere din del i det hele tatt.
Uansett merke er maskinen bygget opp av fire undersystemer: klemenheten (plater, strekkstenger, vippe eller to-stempellås), injeksjonsenheten (beholder, skrue og tønne, dyse), drivsystemet (fast pumpe, variabel pumpe, servo, hybrid eller helelektrisk), og kontrollsystemet som sekvenserer temperatur, trykk og posisjon.
Figur 1: de fire delsystemene til en plastsprøytestøper, vist i forenklet isometrisk visning.
Match maskinklassen med delen først
To fabrikker kan bestille den samme 250-tonns maskinen og få helt forskjellige resultater, fordi klemkraft kun er en av fire spesifikasjoner som bestemmer en passform. De tre andre er skuddvekt, stagavstand og tørrsyklustid.
| Del familie | Maskinklasse til shortlist | Hva som egentlig avgjør valget |
|---|---|---|
| Tynnveggede beholdere, lokk, kopper | Høyhastighetsmaskin med servohydraulikk | Injeksjonshastighet og syklustid på vegger under ca. 1 mm |
| PET preformer | PET-dedikert maskin | Skrugeometri med lav skjærkraft og repeterbarhet på skudd over 24 til 96 hulrom |
| PVC og CPVC beslag | PVC-dedikert maskin | Korrosjonsbestandig fat, tett temperaturkontroll, kort oppholdstid |
| Kasser, bøtter, logistikkcontainere | Kasse- og bøtteoptimalisert servomaskin | Klemmekraft, støtte for formvekt, repeterbar syklus ved tung skuddvekt |
| Apparat og husholdningsdeler | Generell servomaskin | Skuddvektvindu, platestørrelse, fargeendringshastighet |
| Store bil- og tekniske deler | To-plate maskin | Platedimensjoner, stagavstand, tørrsyklus med tung form |
Les tabellen fra del til maskin. Reelle noteringer går ofte bakover, med utgangspunkt i hvilken tonnasje som tilfeldigvis er på lageret. Be leverandøren kartlegge din tegning, hulromstall og materiale til en bestemt modell, og forklare hvilken spesifikasjon som utelukket alternativet.
Clamp Force er det første filteret på en hvilken som helst shortlist
Klemkraft holder formen lukket mot hulromstrykket som prøver å skyve den fra hverandre. Arbeidsmetoden er projisert areal multiplisert med hulromstrykk, pluss en sikkerhetsmargin for flammeutsatte geometrier og lavviskositetsgrader. Derfor kan et flatt lokk og en dyp bøtte med samme fotavtrykk havne 200 tonn fra hverandre.
Når klemkraften er fikset, eliminerer tre tall modeller raskt:
- Skuddvekt - Part plus runner sitter normalt inne i omtrent 20 til 80 prosent av maksimal skuddkapasitet, så skruen har nok oppholdstid til å mykne smelten uten å degradere den.
- Bindestangavstand og platestørrelse - en form som ikke passer fysisk kan ikke klemmes, uansett tonnasje.
- Tørrsyklustid - gulvet under syklusen din. Hvis tørrsyklus pluss injeksjon pluss kjøling overskrider målet ditt, er maskinen feil for jobben.
Figur 2: øvre klemkraft per maskinserie, basert på publiserte modellbetegnelser.
Rekkevidden er viktig fordi en del av familien sjelden blir alene. En plante som starter med kasser legger til bøtter, deretter lokker, så en teknisk del med et tettere toleransebånd. En katalog som dekker omtrent 98 til 3300 tonn i ett reservedels- og serviceøkosystem unngår et andre leverandørforhold senere.
 HXM258-I: HXM servosprøytestøpemaskin I det ekspansive området av sprøytestøpeutstyr, skiller 258T energisparende servosprøytestøpemaskin seg ut som det ideelle valget for småskala produksjon... Se produkt →
Drive Architecture bestemmer strømregningen
To maskiner med identisk klemkraft kan variere merkbart i energitrekk, fordi et drivsystem bare bruker det syklusen trenger, eller ikke. En maskin med fast pumpe kjører pumpen kontinuerlig med hastighet. En servodrevet hydraulisk maskin tilpasser ytelsen til etterspørselen. En hybridmaskin kobler et servohydraulikksystem med en elektrisk injeksjonsakse, og en helelektrisk maskin fjerner hydraulikk fra innsprøytings- og klemaksene helt.
Rapporterte besparelser fra servodrevet hydraulikk over maskiner med fast pumpe varierer med syklus, mugg og kjølebelastning, så behandle enhver enkelt prosentandel med mistenksomhet. Be om en undermålt prøve på din egen form og din egen syklus før du signerer.
Figur 3: orienteringshjelp for drivtyper, ikke en erstatning for et spesifikasjonsark.
I praksis: helelektriske og hybride maskiner tjener sin premie i arbeid med små og mellomstore tonnasjer der repeterbarhet og energi dominerer. Servo hydrauliske maskiner er fortsatt det bredeste kompromisset på tvers av delstørrelser, og design med to stempel tar over når deler, former og tonnasje blir store.
Når syklustid er produktet: Høyhastighetsmaskiner
Tynnveggemballasje er det tydeligste tilfellet der maskinklassen, ikke tonnasjen, avgjør lønnsomheten. Vegger under ca. 1 mm fryser på brøkdeler av et sekund, så smelten må komme før porten tetter. Det krever høy injeksjonshastighet og trykkrespons, en akkumulator eller en servo-injeksjonsakse, en skrue med riktig kompresjonsforhold og en klemstruktur som er stiv nok til å overleve trykktoppene.
En generell maskin kan skyves for å kjøre en slik form, men syklusen strekker seg, skraphastigheten stiger og formen slites raskere. For tynnvegget emballasje og beholdere , høyhastighetsklassen eksisterer nettopp for å holde syklusen innenfor vinduet.
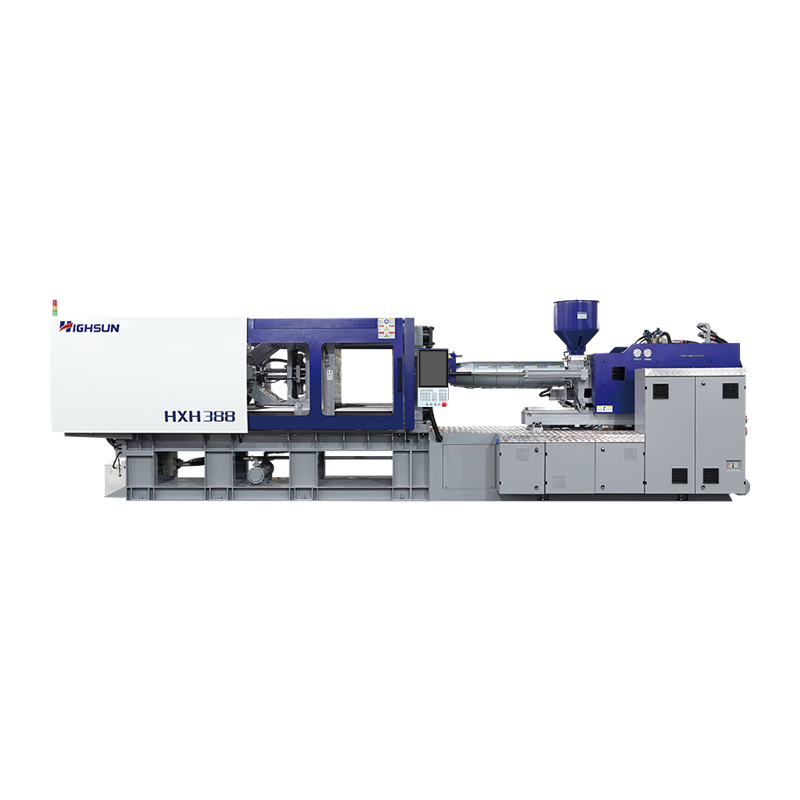 HXH388: HXH høyhastighets sprøytestøpemaskin Med avansert teknologi og optimert design, demonstrerer den 388 tonns tynnveggede sprøytestøpemaskinen enestående ytelse når det gjelder produksjonseffektivitet... Se produkt →
Syklustid er også grunnen til at høyhastighetsmaskiner vanligvis kjøpes i grupper: én maskin stiller inn linjens effekt, og resten følger den.
PET-preformer og PVC-beslag er deres egne maskinklasser
PET-preformer bedømmes på acetaldehydinnhold, egenviskositetstap og veggtykkelsesfordeling, og ingen av disse er laget for en generell skrue. En PET-dedikert maskin bruker lavskjærskruegeometri, kort oppholdstid og repeterbarhet for skudd tett nok til å holde en 24 til 96 kavitet varm løper.
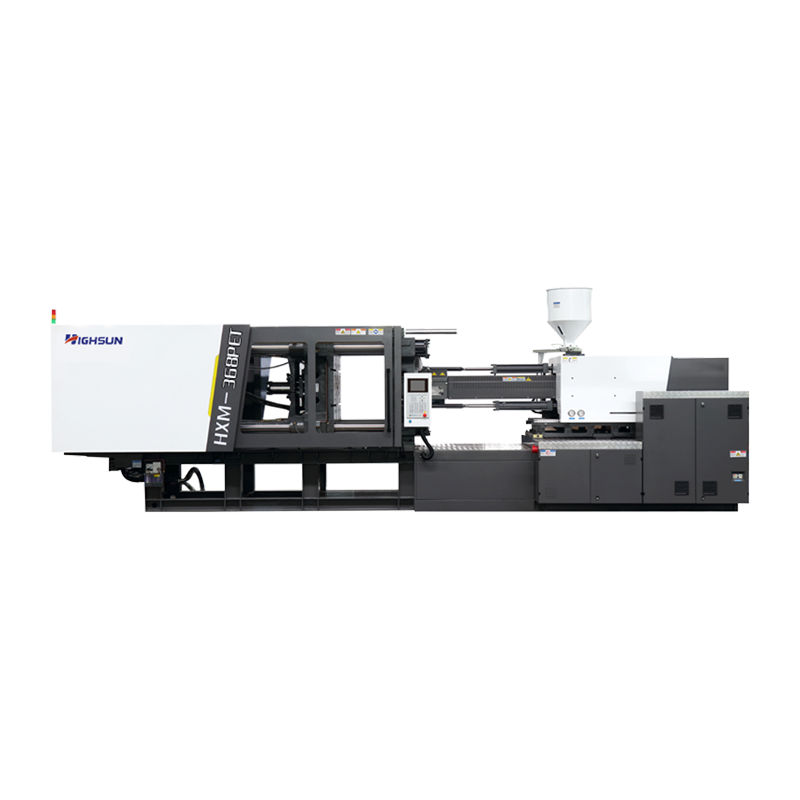 HXM368-PET: PET-preform sprøytestøpemaskin HXM-368T PET-sprøytestøpemaskinen er en dedikert modell med en stor tonnasje av klemkraft (368 tonn). Den er spesielt designet for den effektive formingen... Se produkt →
PVC er det motsatte problemet. Materialet frigjør hydrogenklorid hvis det overopphetes eller sitter for lenge i tønnen, så PVC-maskiner bruker korrosjonsbestandig skrue- og tønnemetallurgi, tettere temperatursoning og en strømningsbane uten døde hjørner. Å kjøre PVC på en standardmaskin forkorter maskinvarens levetid og produserer en skrapstrøm som er vanskelig å gjenbruke.
Hva du skal bekrefte før du godkjenner innkjøpsordren
De fleste tvister etter levering spores tilbake til en spesifikasjon som aldri ble skrevet ned, enn si målt. Arbeid gjennom denne listen med leverandøren:
- Skuddvekt og skrukompresjonsforhold tilpasset den faktiske formen, ikke til brosjyren.
- Avstand mellom stag, platedimensjoner og formmonteringsmønster sjekket mot formtegningen.
- Tørrsyklus målt med formen montert og uttaksroboten i løkken.
- Energiforbruk verifisert med undermåler på egen syklus.
- Hydraulikk-, servo- og kontrollkomponentmerker bekreftet skriftlig.
- Reservedelsliste, ledetider og regional servicesvarstid avtalt i kontrakten.
- Garantiomfang som dekker skrue, tønne og servodrift, ikke bare rammen.
- Installasjon, igangkjøring og operatøropplæring inkludert eller prissatt separat.
For en lengre kommersiell versjon av denne listen, se nettstedets merknader på nøkkelpunkter for kjøp av en sprøytestøpemaskin .
Kjøpsprisen er én linje i et femårsbudsjett
Maskinprisen er vanligvis den mindre halvdelen av en støpecelle når støpeformen, automatiseringen, installasjonen, energien, reservedeler og nedetiden er talt. En maskin som er billigere, men to sekunder langsommere på en 15-sekunders syklus, mister forskjellen i løpet av måneder med treskifts produksjon.
- Energi per kilo gode deler, målt i stedet for oppgitt
- Skrothastighet under oppstart, fargeendringer og materialbytter
- Gjennomsnittlig tid mellom hydrauliske, elektriske og kontrollfeil
- Ledetid for reservedeler, fordi to ukers ventetid på en servodrift er to uker med tapt ytelse
- Videresalg eller innbytteverdi når produktlinjen endres
Å kjøpe på pris alene er forsvarlig for et kortvarig produkt med lav toleranse. For alt som kjører tre skift over fem år, betyr stasjonsarkitekturen og servicenettverket mer enn fakturaen.
Ofte stilte spørsmål
Q1. Hva er en plastsprøytestøper?
Det kan bety maskinen som smelter og sprøyter plast inn i en form, eller selskapet som driver disse maskinene. Ved utstyrskjøp betyr det maskinen, beskrevet av dens klemkraft, skuddstørrelse og drivsystem.
Q2. Hvordan velger jeg riktig sprøytestøpemaskin for produktet mitt?
Start fra projisert areal, veggtykkelse, material- og hulromantall, og bekreft deretter klemkraft, skuddvekt, stagavstand og tørrsyklus. Først etter at disse fire er fikset, bør du sammenligne prisen på drivarkitektur og sprøytestøpemaskin.
Q3. Hvor mye koster en plastsprøytestøpemaskin?
Prisskalaer med klemkraft, drivtype, skrue- og tønnespesifikasjon, kontroller og alternativer, så en enkelt figur er meningsløs uten modellnummer. Be alltid om et tilbud knyttet til en spesifikk modell og en spesifikk form.
Q4. Hva er klemkraft og hvordan beregnes den?
Klemkraft holder formen lukket mot hulromstrykk, og den estimeres som projisert areal multiplisert med hulromstrykk pluss en sikkerhetsmargin. Underdimensjonering forårsaker blitz- og muggskader; overdimensjonering sløser med penger og energi.
Q5. Hva er forskjellen mellom servo-, hybrid- og helelektriske sprøytestøpemaskiner?
Servo hydraulisk machines match pump output to demand, hybrid machines add an electric injection axis, and all-electric machines remove hydraulics from the main axes. The difference shows up in energy use, repeatability and maintenance.
Q6. Hvilken maskin er best for PET-preformer og tynnvegget emballasje?
PET-preforms trenger en dedikert PET-maskin med lavskjærskruegeometri og repeterbarhet for tett skudd, mens tynnvegget emballasje trenger en høyhastighetsmaskin med rask injeksjonsrespons. En generell maskin koster vanligvis mer i skrap enn prisforskjellen.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
