 ENG


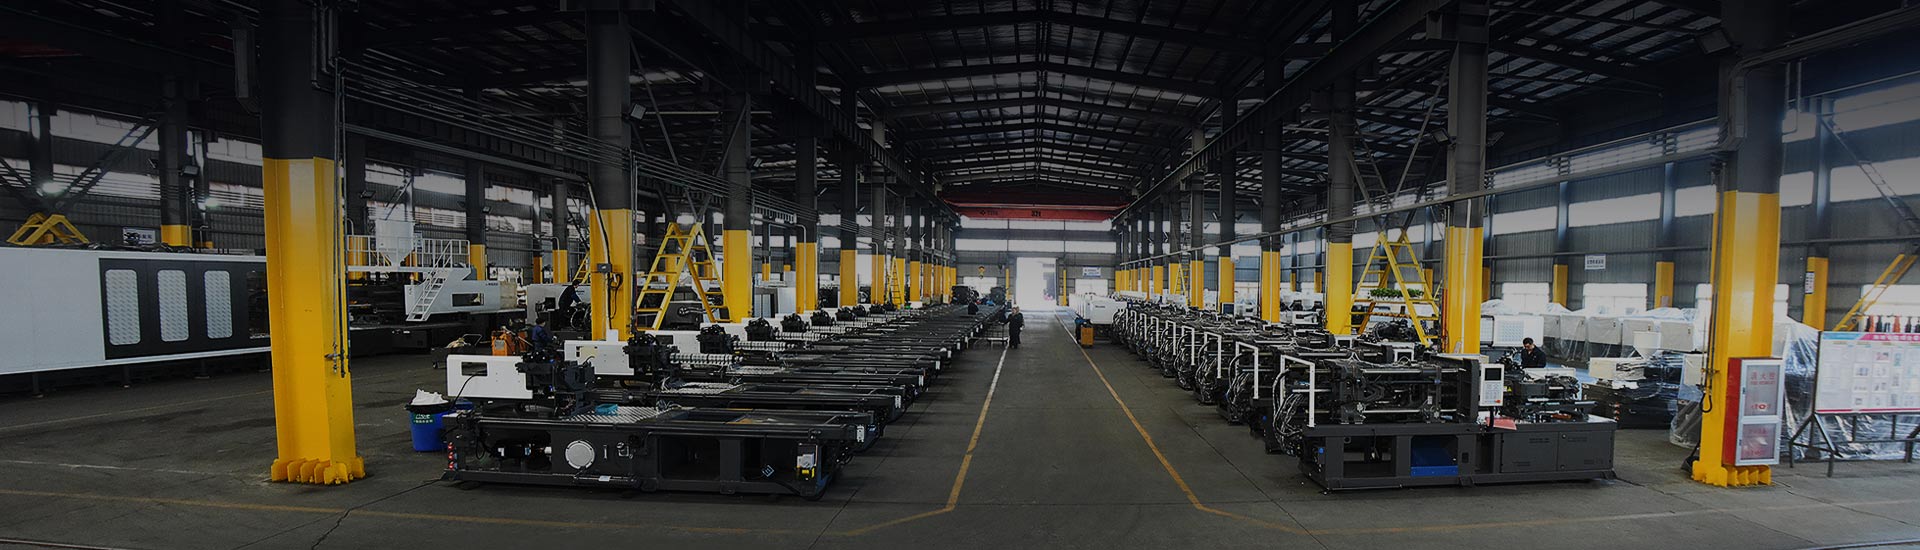
Hva er en sprøytestøpemaskin
En sprøytestøpemaskin er produksjonsutstyr som varmer opp og smelter plastharpiks, og deretter sprøyter det under kontrollert trykk inn i en lukket stålform for å danne en fast del. Når delen avkjøles inne i formen, åpnes formen, delen kastes ut, og maskinen gjentar syklusen, ofte tusenvis av ganger per skift. Denne repeterbare prosessen er grunnen til at sprøytestøpemaskinen fortsatt er en av de mest brukte kategoriene av plastbehandlingsutstyr for høyvolumsproduksjon.
Hver sprøytestøpemaskin er bygget rundt to funksjonelle systemer som fungerer sammen: en injeksjonsenhet som mykner og leverer smeltet harpiks, og en klemenhet som holder formen lukket mot injeksjonstrykk og åpner den for delutkast. Om disse systemene drives hydraulisk, elektrisk eller gjennom et servohydraulisk hybridarrangement definerer de forskjellige maskintypene som dekkes senere i denne veiledningen.
Sprøytestøpeutstyr spenner over et bredt størrelsesområde. Små presisjonsmaskiner kjører godt under 100 tonn med klemkraft, mens store strukturelle applikasjoner krever maskiner vurdert til flere tusen tonn. Som ett referansepunkt dekker HIGHSUNs egen produktserie, inkludert HXM-, HXH-, HXZ- og HYD-seriene, en klemkraft varierer fra 98 tonn til 3000 tonn , som illustrerer hvor bred denne utstyrskategorien er.
2 kjernesystemer Injeksjonsenhet og klemenhet
4 viktige stadier Fylle, pakke, holde, avkjøle
98T til 3000T Typisk klemkraftområde
Sprøytestøping: Fylling, pakking, holding og avkjøling
Sprøytestøpingsprosedyren forstås best som en kort, gjentatt syklus i stedet for en enkelt handling. Hver sprøytestøpeoperasjon går gjennom formlukking og fastklemming, fylling, pakking og holding, avkjøling og til slutt formåpning og utstøting. Å få hvert trinn riktig, ikke bare sprøytestøpemaskinens tonnasje, er det som avgjør om en del kommer ut dimensjonsriktig og fri for synlige defekter.
1 Klemming Klemenheten lukker formen og holder de to halvdelene sammen med nok kraft til å motstå trykket fra den innkommende smelten.
2 Fylling Skruen beveger seg fremover og skyver smeltet harpiks gjennom dyse- og løpesystemet for å fylle formhulen med en kontrollert hastighet.
3 Pakking og holding Ytterligere trykk påføres for å pakke ekstra materiale inn i hulrommet, og kompensere for krymping når delen begynner å avkjøles.
4 Avkjøling Delen fortsetter å avkjøles inne i den lukkede formen til den er stiv nok til å holde formen når den først kastes ut.
5 Utstøting Formen åpnes, ejektorstifter skyver den ferdige delen fri, og klemenheten lukkes igjen for å starte neste syklus.
Syklus trykkprofil
Illustrerende relativ hulromstrykk over én støpesyklus. Faktiske trykkkurver varierer etter delgeometri, veggtykkelse og materiale.
Syklustidsdeling etter trinn
Generelt mønster som ofte observeres i produksjon, der kjøling vanligvis står for den største andelen av total syklustid. Faktiske proporsjoner varierer med veggtykkelse og materiale.
Komponenter for sprøytestøping forklart
Denne delen bryter ned det essensielle sprøytestøpeutstyret inne i hver maskin, fra harpiksinntak til den ferdige delen. Å forstå disse komponentene gjør det lettere å følge det daglige arbeidet med plastsprøytestøping, fra første oppsett til rutinemessig drift og feilsøking.
Hopper Holder rå harpikspellets og mater dem med tyngdekraften inn i fatet. På mange produksjonslinjer kobles beholderen til en tørketrommel eller vakuumlaster som en del av det omkringliggende hjelpemaskineriet.
Tønne og skrue (plastiseringsenhet) Den roterende skruen inne i det oppvarmede fatet transporterer, komprimerer og smelter harpiksen før den injiseres. Skruegeometri, kompresjonsforhold og lengde-til-diameter-forhold er tilpasset harpiksfamilien som behandles.
Dyse Leder smeltet harpiks fra fatet inn i formens innløp. Dysespissens design påvirker sikling, trykktap og hvor rent skuddet skiller seg fra formen ved starten av neste syklus.
Klemming Unit Holder de to formhalvdelene lukket mot injeksjonstrykk og åpner formen for delutkast, ved hjelp av en mekanisk vippe, direkte hydrauliske sylindre eller en to-plate tie-stangsylinderarrangement.
Mold Et presisjonsstålverktøy, vanligvis levert av en separat formmaker, som danner hulrommet og kjernegeometrien til den ferdige delen og definerer kjølekanallayout.
Knytestenger Stålstenger som styrer platens bevegelse og bærer reaksjonskraften som genereres under fastspenning, og holder formen på linje mens maskinen er under trykk.
Drive System Leverer kraften bak skrurotasjon, injeksjon og klemmebevegelse, gjennom en hydraulisk pumpe, et servohydraulisk hybridsystem eller helelektriske servomotorer, avhengig av maskintype.
Kontrollsystem (HMI) Berøringsskjermgrensesnittet og den programmerbare kontrolleren som lar en operatør stille inn, lagre og overvåke prosessparametere som injeksjonshastighet, trykk og temperatur over hver syklus.
Oversikt over maskinstruktur
Forenklet strukturell oversikt over en typisk utforming av sprøytestøpemaskiner. Faktisk komponentplassering varierer etter maskintype og produsent.
Typer sprøytestøpemaskiner og hvordan man kan skille dem fra hverandre
Sprøytestøpemaskiner er generelt gruppert etter drivtype og etter klemstruktur. Drivtypen dekker hydrauliske, elektrisk-hydrauliske hybrid- og helelektriske maskiner, mens klemstrukturen dekker den tradisjonelle vippedesignen og to-platens design. Lagt på toppen av disse kategoriene er spesialkonfigurasjoner bygget for en bestemt prosess, for eksempel tofargemaskiner og dedikerte PET- eller PVC-serier.
Kvalitativ sammenligning av vanlige maskintyper
Kvalitativ, illustrativ sammenligning ment å vise relative tendenser, ikke målte ytelsesverdier for noen spesifikk modell.
Elektrisk-hydrauliske hybrid (Servo) maskiner Kombiner en servodrevet hydraulikkpumpe med konvensjonell hydraulisk aktivering. Denne konfigurasjonen dekker et bredt tonnasjeområde og balanserer presisjon, energieffektivitet og operasjonsfleksibilitet, noe som gjør den til en av de mest spesifiserte sprøytestøpemaskinkategoriene for generell produksjon.
Helelektrisk Machines Bruk servomotorer for fastspenning, injeksjon og utkast i stedet for hydraulikkolje. De tilbyr vanligvis rask dynamisk respons, et renere driftsmiljø og sterk repeterbarhet, som passer til presisjonselektronikk, medisinske og optiske deler.
To-plate Machines Bytt ut den tradisjonelle tre-plates vippe-designen med to store stempels koblet direkte sammen med tie-sylindere. Denne utformingen fordeler klemkraften jevnt over store former og er vanlig for bruk med store tonnasjer.
Høy-Speed Machines Har en ramme med høy stivhet og rask injeksjonsrespons for tynnveggede former med høy kavitasjon. De brukes ofte til emballasje, tynnveggede beholdere og andre hurtigsyklus, høyvolumsdeler.
Maskiner med to farger og flere materialer Er utstyrt med to eller flere uavhengige injeksjonsenheter og et roterende eller glidende formbord, slik at to harpikser eller to farger kan støpes på en enkelt del i en syklus.
Dedikerte PET- og PVC-maskiner Bruk spesialiserte skruer, fat og temperaturkontrollsystemer skreddersydd for en enkelt harpiksfamilie. PET-preformmaskiner er optimalisert for rask avkjøling og klarhet, mens PVC- og rørtilpasningsmaskiner bruker korrosjonsbestandige komponenter som er egnet til PVCs varmefølsomhet.
Klemkraft og tonnasje: Dimensjonering av en maskin til delen
Klemkraft, vanligvis uttrykt i tonn, beskriver hvor mye kraft klemenheten kan bruke for å holde formen lukket mens smeltet harpiks fyller hulrommet under trykk. Tonnasje er generelt estimert fra det projiserte arealet av delen, en passende hulromstrykkfaktor for harpiksen som brukes, og en rimelig sikkerhetsmargin, deretter bekreftet med formprodusenten eller maskinleverandøren før endelig dimensjonering.
Klemkraft etter maskinserie
Omtrentlig referanseområder for vanlig tilgjengelig klemkraft etter maskinserie. Nøyaktige tilbud varierer fra produsent og modell.
Tonnasjereferanse etter delkategori
Tabellen nedenfor gir et generelt utgangspunkt for hvordan tonnasje har en tendens til å stemme med delkategori. Det er en referanse for tidlig planlegging, ikke en erstatning for en riktig tonnasjeberegning på en spesifikk del og form.
| Tonnasjeområde | Typiske deleksempler | Vanlig maskintype |
|---|---|---|
| Under 200 tonn | Små presisjonskomponenter, koblinger, hetter og lukkinger | Helelektriske eller små hybrid servomaskiner |
| 200 til 600 tonn | Husholdningsprodukter, PET-preforms, mellomstore apparatdeler | Hybrid servo eller dedikerte PET-maskiner |
| 600 til 1200 tonn | Innvendige paneler til biler, store kasser, rørdeler | Hybrid servo- eller to-platemaskiner |
| 1200 tonn og over | Store karosseripaneler, paller, store apparathus | To-plate maskiner |
Velge riktig injeksjonsenhet
Injeksjonsenheten gjør jobben med å smelte og levere harpiks, så den må dimensjoneres og konfigureres for delen og materialet i stedet for å velges etter tonnasje alene. To maskiner med identisk klemkraft kan fortsatt passe dårlig for samme jobb hvis injeksjonsenhetene deres ikke er tilpasset skuddstørrelse og harpiksadferd.
Bekreft at skuddstørrelsen og mykningskapasiteten dekker den tyngste delen pluss løpere, med noe ledig kapasitet for fremtidige former.
Tilpass skrulengde-til-diameter-forhold og kompresjonsforhold til harpiksfamilien, siden fyllstoffer og tilsetningsstoffer endrer skjær- og varmebehov.
Sjekk maksimalt injeksjonstrykk og hastighet mot tynnveggede eller langflytende deler som trenger raske fylletider.
Vurder korrosjonsbestandige eller slitesterke skruer og tønnebehandlinger for PVC, glassfylte eller andre krevende harpikser.
Gjennomgå mottrykk og mykningshastighet hvis syklustiden er begrenset av hvor raskt løpet kan forberede neste skudd.
Bekreft dysetype og temperaturkontrollsoner som passer for materialer som er følsomme for fuktighet eller termisk nedbrytning, for eksempel PET.
Hjelpemaskineri og støtteutstyr
Å velge sprøytestøpemaskinen og støttemaskineriet sammen, i stedet for sekvensielt, har en tendens til å produsere en bedre balansert produksjonscelle. Hjelpemaskineri er ofte den begrensende faktoren i en sprøytestøpecelle, selv når selve sprøytestøpemaskinen har ledig sykluskapasitet. En tørketrommel som ikke kan holde tritt med gjennomstrømmingen, en kjøler dimensjonert for en mindre form, eller en uttaksrobot med en syklus med langsom rekkevidde, kan hver for seg bli flaskehalsen for hjelpemaskineriet som begrenser den totale ytelsen, og det er grunnen til at dimensjonering av tilleggsutstyr fortjener samme oppmerksomhet som valg av tonnasje og injeksjonsenhet. Dette betyr enda mer for hjelpemaskineri for komplekse sprøytestøpeformdesign, som familieformer med flere hulrom og verktøy for varme løpere, der flere støttesystemer må holde seg koordinerte samtidig.
Materiale tørkere og lastere Fjern fuktighet fra hygroskopiske harpikser som PET og mate forhåndstørket materiale automatisk, noe som reduserer manuell håndtering rundt beholderen.
Muggtemperaturkontrollere Sirkuler vann eller olje gjennom formen for å holde en jevn overflatetemperatur i hulrommet, noe som påvirker syklustid, overflatefinish og dimensjonsstabilitet.
Vannkjølere Tilfør avkjølt vann til formen og, i noen oppsett, til fatet, og støtter kjøletrinnet som vanligvis utgjør den største andelen av syklustiden.
Robotiske uttakssystemer Fjern ferdige deler og løpere fra formområdet automatisk, noe som forkorter utkastingsstadiet og støtter uovervåket produksjon.
Granulatorer og ettermalingssystemer Gjenbearbeid innløper, løpere og kasserte deler til brukbar sliping, et viktig trinn for familieformer som genererer betydelig skrapvolum.
Hot Runner-kontrollere Administrer sone-for-sone temperatur på varme støpeformer, noe som er spesielt viktig for komplekse formdesign med flere hulrom.
Materialhensyn: Harpiks, polyetylen og ingeniørplast
Forskjeller i sprøytestøpebehandling mellom harpiksfamilier forklarer hvorfor ingen enkelt maskinoppsett fungerer for hver jobb. Harpikssprøytestøpeprosessen avhenger sterkt av hvordan materialet oppfører seg når det er smeltet, inkludert strømningslengde, krympehastighet og følsomhet for skjærkraft og varme.
Grunnleggende om harpikssprøytestøping
Hver harpikssprøytestøpeprosess starter med smelteoppførsel. Tekniske harpikser med glassfiberarmering trenger vanligvis høyere tønnetemperaturer, høyere injeksjonstrykk og slitesterke skruer, mens ufylte råvareharpikser vanligvis behandles ved lavere temperaturer med et bredere prosessvindu.
En kort behandlingsveiledning for sprøytestøping av polyetylen
Polyetylen er en semi-krystallinsk harpiks som brukes mye i hetter, lukkinger, tynnvegget emballasje og husholdningsprodukter. Den behandler vanligvis med lav fuktfølsomhet og et bredt smeltetemperaturvindu, selv om krymping bør tas med i betraktning i formdesign, og kvaliteter med høy tetthet og lav tetthet justeres vanligvis separat i stedet for å behandles som én oppskrift.
Termoherdende materialer som BMC, eller bulkstøpemasse, behandles annerledes enn termoplast. Tønnen holdes relativt kjølig for å forhindre for tidlig herding, mens selve formen varmes opp slik at delen herder når den fyller hulrommet, og det er grunnen til at BMC-kompatible maskiner bruker en annen fat- og kontrollkonfigurasjon enn en standard termoplastpresse. PVC følger også sin egen vei, siden varmefølsomheten krever korrosjonsbestandige skruer og tett kontrollerte tønnetemperaturer, mens PET krever grundig fortørking og rask, jevn avkjøling for å bevare klarheten.
Nøkkelapplikasjoner for sprøytestøpte deler
Sprøytestøpte deler og sprøytestøpingsartikler når nesten alle kategorier av produserte varer, fra engangsemballasje til strukturelle komponenter som er vurdert for år med kontinuerlig service. Sprøytestøping av apparater alene dekker alt fra vaskemaskintromler til kjøleskapsdører, mens den samme kjerneprosessen, med en annen form, skrue og syklusoppsett, også produserer bilinteriør, medisinsk utstyrshus og elektriske kabinetter.
Bildeler Forbrukerelektronikk Emballasje og drikketapping Industrielle komponenter Forbrukerprodukter Medisinsk utstyr Bygg og bygning
Om Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. er basert i Beilun Science and Technology Park i Ningbo, Kina, et område kjent innen industrien som et senter for produksjon av plastmaskiner. Fabrikken dekker mer enn 120.000 kvadratmeter og er dedikert til å produsere sprøytestøpemaskiner av merket HIGHSUN.
Bygget på nesten to tiår med fokusert utvikling og mer enn femti års erfaring i morselskapet, har HIGHSUN Machinery blitt anerkjent blant de tre beste produsentene av sprøytestøpemaskiner i Ningbo og blant de ti beste produsentene av plaststøpemaskiner i Kina. Selskapet beskriver sin tilnærming som raffinert produksjonsprosessledelse sammen med en måldrevet standard for produksjonskvalitet.
HIGHSUNs produktspekter spenner over elektrisk-hydrauliske hybridmaskiner, to-platemaskiner, høyhastighetsmaskiner, en- og tofargemaskiner, BMC-maskiner og dedikerte PET- og PVC-serier, med klemkraft fra 98 tonn til 3000 tonn. Tilpassede konfigurasjoner er tilgjengelige for prosjekter som faller utenfor en standard katalogspesifikasjon. Som en leverandør av sprøytestøpemaskiner beskriver HIGHSUN sin driftsfilosofi som å forfølge fortreffelighet og støpeperfeksjon, med en kundesentrert tilnærming som styrer den daglige driften.
120 000 kvm Fabrikkfotavtrykk
98T til 3000T Klemming force range
Topp 3 / Topp 10 Rangering i Ningbo / Kina

HXM servomaskin Elektrisk-hydraulisk hybrid servoserie som dekker et bredt tonnasjeområde, bygget rundt et intelligent servodrivsystem. Se serien
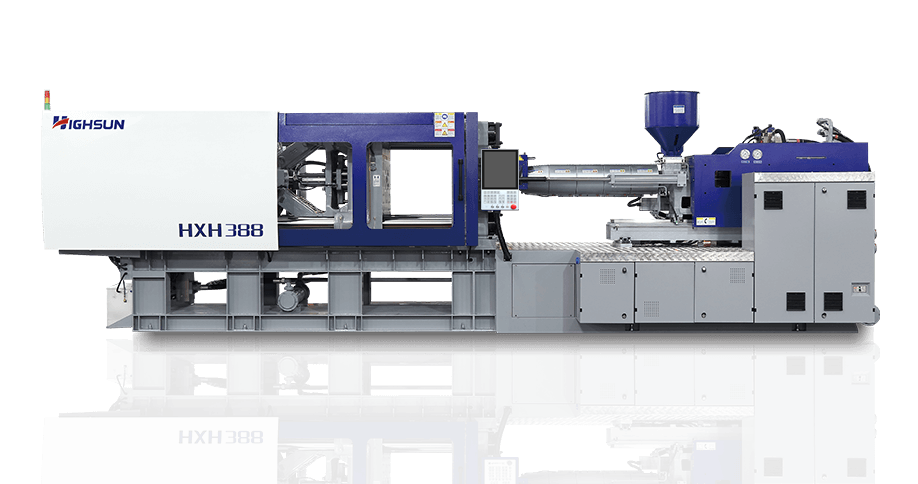
HXH høyhastighetsmaskin Høy-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Se serien

HXZ maskin med to plater Stortonnasje to-plate-serie designet for kompakt struktur og jevn fordeling av klemkraft. Se serien

HYD helelektrisk serie Full servo-elektrisk drift over innspenning, injeksjon og utstøting for presis, ren produksjon. Se serien

PET Preform Machine Dedikert PET-serie bygget for rask avkjøling og dimensjonskonsistens i preformproduksjon. Se serien
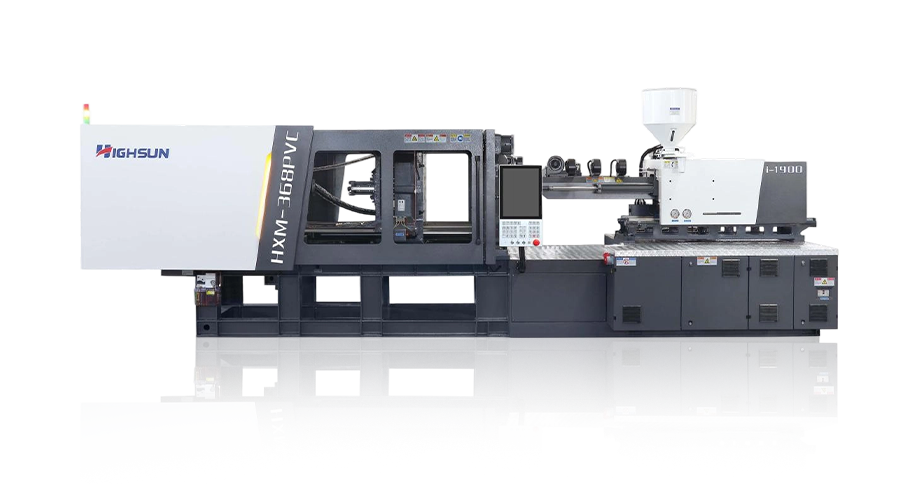
PVC sprøytestøpemaskin PVC-dedikert serie med korrosjonsbestandige komponenter egnet til rørdeler og relaterte produkter. Se serien
Ofte stilte spørsmål
Q1 Hva er en sprøytestøpemaskin?
En sprøytestøpemaskin er produksjonsutstyr som smelter plastharpiks og sprøyter den under trykk inn i en lukket form, hvor den avkjøles til en ferdig del. Det er kjerneutstyret bak de fleste masseproduserte plastkomponenter.
Q2 Hvordan fungerer en sprøytestøpemaskin?
Det fungerer gjennom en gjentatt syklus: formen lukkes og klemmes, smeltet harpiks fyller hulrommet, pakking og holdetrykk kompenserer for krymping, delen avkjøles, og formen åpnes slik at den ferdige delen kan kastes ut før syklusen gjentas.
Q3 Hva er de forskjellige typene sprøytestøpemaskiner?
Vanlige kategorier inkluderer hydrauliske maskiner, elektrisk-hydrauliske hybridmaskiner, helelektriske maskiner, to-platemaskiner, høyhastighetsmaskiner og tofargemaskiner, sammen med dedikerte PET- og PVC-serier bygget for spesifikke harpikser.
Q4 Hvordan velger jeg en sprøytestøpemaskin?
Start fra delens krav til klemkraft, skuddstørrelse og harpiks, og match dem deretter mot drivtype, platestørrelse og kontrollsystem, sammen med hvor godt en gitt leverandør kan støtte dine automatiserings- og materialbehov.
Q5 Hvilken størrelse sprøytestøpemaskin trenger jeg?
Maskinstørrelsen er vanligvis satt av det projiserte området til den største delen din, hulromstrykket materialet ditt krever, og skuddvekten din, så riktig størrelse avhenger av de spesifikke delene og formene du planlegger å kjøre.
Q6 Hvor mange tonn sprøytestøpemaskin trenger jeg?
Tonnasjekravene varierer mye, fra under 100 tonn for små presisjonskomponenter opp til flere tusen tonn for store konstruksjonsdeler, så tonnasjen beregnes vanligvis per del i stedet for antatt fra et generelt gjennomsnitt.
Q7 Hvordan beregner jeg tonnasje for sprøytestøpemaskiner?
Tonnasje estimeres vanligvis ved å multiplisere delens projiserte areal med en passende hulromstrykkfaktor for harpiksen, og deretter legge til en sikkerhetsmargin, en beregning som vanligvis bekreftes med formprodusenten eller maskinleverandøren før endelig dimensjonering.
Q8 Hvordan velger jeg riktig injeksjonsenhet?
Tilpass injeksjonsenhetens skuddstørrelse og mykgjøringskapasitet til den tyngste delen pluss løpere, og bekreft deretter at skruedesignet passer til din harpiks, siden PVC, PET og glassfylt ingeniørplast krever forskjellige skrue- og tønnekonfigurasjoner.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
