 ENG


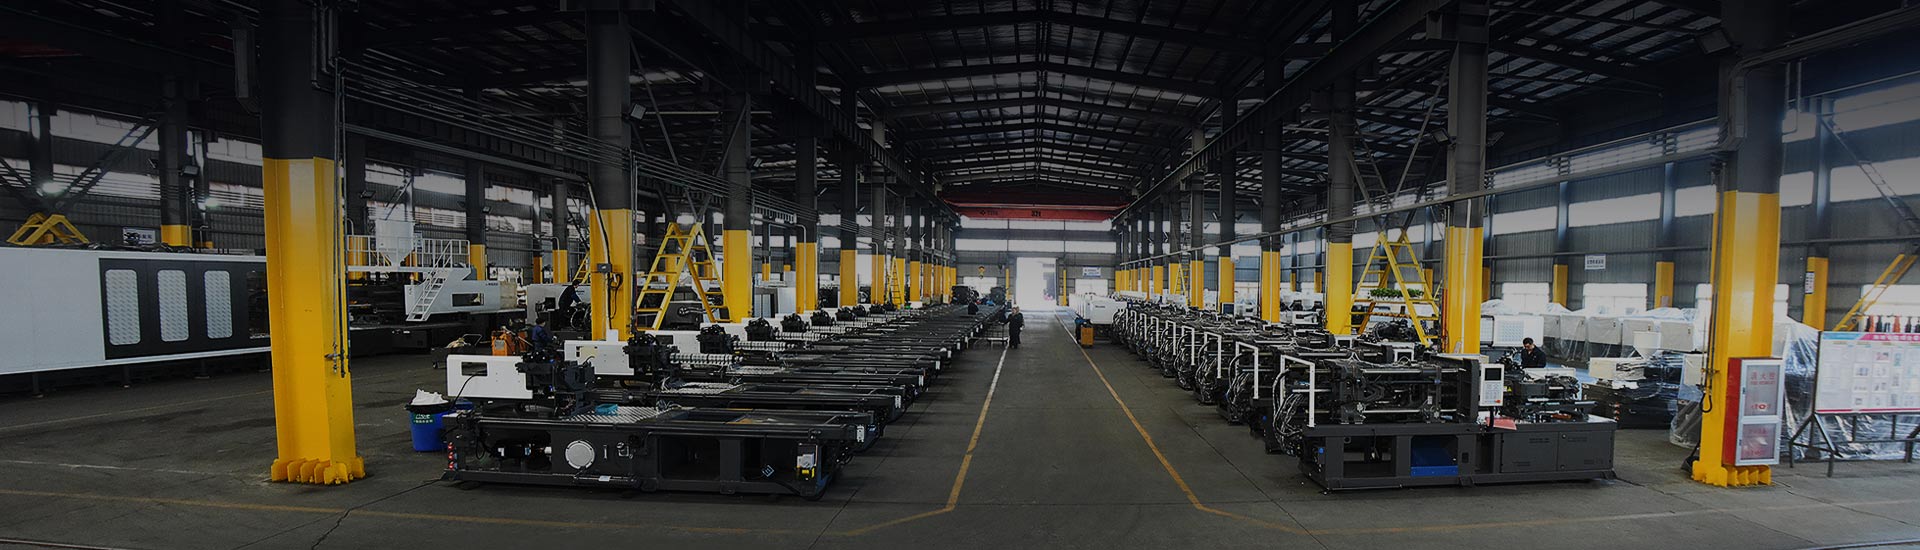
Et emballasjeanlegg som kjører PET-preformformer med høy kavitasjon og en leverandør av medisinske deler som produserer implanterbare komponenter er begge avhengige av sprøytestøping, men utstyrslistene deres deler lite utover navnet på prosessen. Sprøytestøping konverterer mer polymer hvert år enn ekstrudering, blåsestøping og termoforming kombinert, ifølge industriestimater, og det former produkter på tvers av nesten alle produksjonssektorer.
Den praktiske konsekvensen er at "sprøytestøpemaskin" er en kategori snarere enn en enkelt modell. Klemmekraft, injeksjonshastighet, skruegeometri, drivarkitektur og kontrollpresisjon må alle matche produktet som støpes. Denne artikkelen gjennomgår hovedbruksområdene for sprøytestøping og forklarer, sektor for sektor, hvilke maskinegenskaper som betyr mest for lønnsom produksjon.
Viktige bruksområder for sprøytestøping
Sprøytestøping betjener enhver industri som produserer plastdeler i volum. De største sluttbruksblokkene, etter global produksjon, er:
- Emballasje - flaskepreformer, lukkinger, tynnveggede beholdere
- Bil - støtfangere, interiørtrim, koblinger, deler under panseret
- Forbruksvarer - husholdningsapparater, kjøkkenutstyr, husholdningsartikler
- Medisinsk - sprøyter, IV-koblinger, inhalatorer, kirurgiske instrumenter
- Elektronikk — kontakter, hus, presisjonsgir
Hver sektor stresser maskinen forskjellig. Emballasje krever høyt antall hulrom og korte sykluser; bilindustrien krever strukturell konsistens og multi-material evne; medisinske deler krever repeterbarhet og sporbarhet; elektronikk trenger tynnveggfylling ved høy injeksjonshastighet; forbruksvarer balanserer delkvalitet med energikostnad. Denne spredningen forklarer hvorfor produsenter utvikler applikasjonsspesifikke maskinserier i stedet for en enkelt universalmodell.
Applikasjonsspesifikke maskinkrav
Å matche maskinfamilien til produktporteføljen er utgangspunktet for enhver sprøytestøpingsinvestering. De viktigste bruksgruppene og utstyrskravene deres er oppsummert nedenfor.
Bil og transport
 HXS200 tofarget servo-sprøytestøpemaskin for multi-materiale deler Denne tofarge maskinen støtter synkronisert injeksjon av to materialer, ideell for å kombinere stiv og myk plast i bilinteriørkomponenter. Servo energisparende system og uavhengig tønnekontroll sikrer stabil kvalitet og reduserte monteringstrinn. Se produkt →
Bildeler spenner fra store støtfangere og dørpaneler til små sensorhus og koblinger. Designere kombinerer i økende grad stive underlag med myke overformer, teksturerte overflater og flerfargede lysledere. Det presser støpemaskiner mot to-platemaskiner for store karosserikomponenter og tofargede maskiner for overstøpte interiørdeler. Typiske materialer inkluderer PP, ABS, PC/ABS, PA og POM, hver med forskjellig krympe- og flytoppførsel. Stabilt injeksjonstrykk, reproduserbar skuddvekt og høy klemstivhet er ikke omsettelige. En tofarget maskin eliminerer også et separat monteringstrinn når harde og myke materialer kombineres i en del.
Medisinsk og 3C elektrisk
Medisinsk støping styres av renslighet, repeterbarhet og dokumentasjon. Deler som sprøyter, IV-koblinger og inhalatorer har tynne vegger og stramme toleranser, så presis skruhastighetskontroll og servodrev med lav treghet betyr mer enn topphastighet. I 3C elektriske produkter krever kontakter, hus og LED-linser høy injeksjonshastighet, stabil smeltetemperatur og minimalt med blits. Begge segmentene drar nytte av lukket sløyfekontroll og konsistent syklus-til-syklus-ytelse.
Emballasje, PET-preformer og tynnveggede beholdere
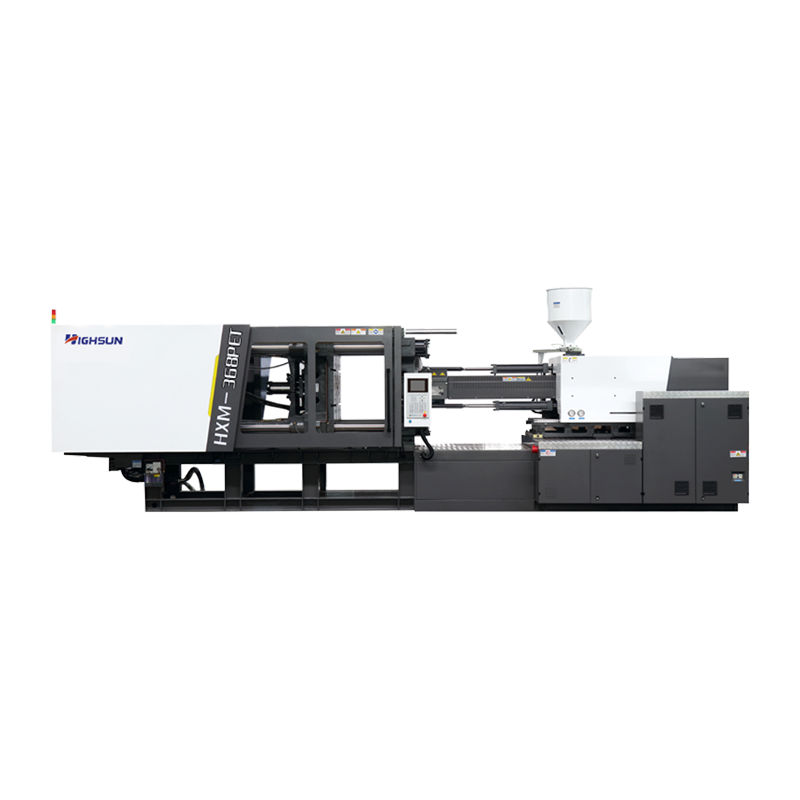 HXM368-PET Dedikert PET Preform-sprøytestøpemaskin En 368-tonns dedikert PET-preformmaskin med hydraulisk-elektrisk hybriddrift, som balanserer høy presisjon og energibruk. Egnet for store preforms og emballasjebeholdere der jevn smeltetemperatur og raske sykluser er kritiske. Se produkt →
Emballasje er en volumbedrift der syklustid og antall hulrom bestemmer enhetskostnaden. PET-preformer for drikkeflasker krever en dedikert skruedesign som begrenser skjæroppvarming samtidig som den leverer jevn smeltetemperatur; Preform veggfordeling påvirker direkte den mekaniske ytelsen til den ferdige flasken. Tynnveggede matbeholdere og kopper krever høy injeksjonshastighet for å fylle lange, tynne strømningsbaner før polymeren fryser. Dedikerte PET-preformmaskiner er bygget for nesten kontinuerlig drift, så energieffektivitet blir like viktig som syklustid.
PVC og byggevarer
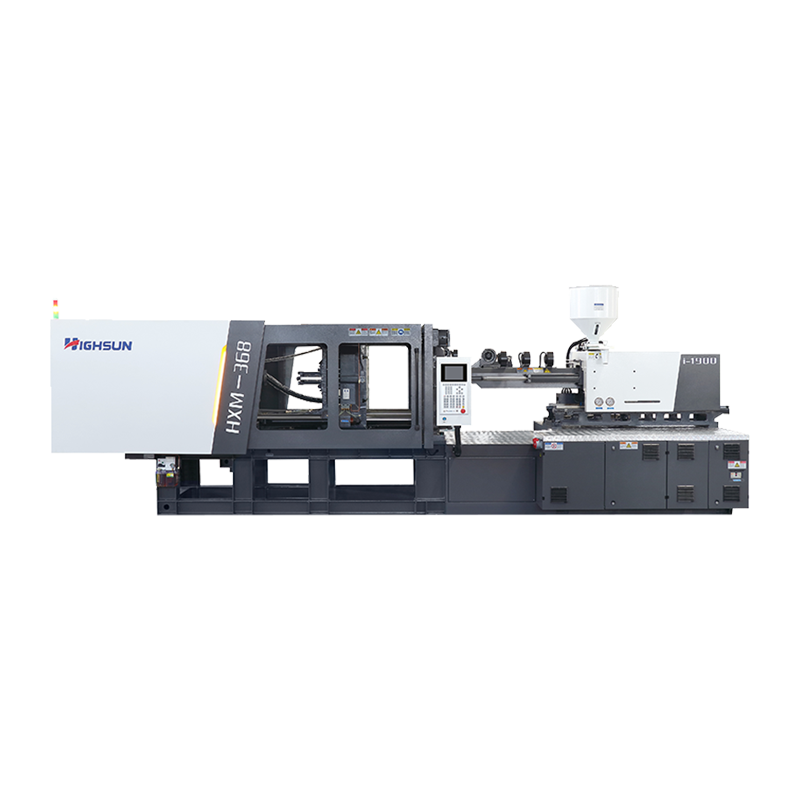 HXM368-PVC sprøytestøpemaskin for varmesensitive materialer Konstruert for PVC og CPVC med korrosjonsbestandige komponenter og presise temperatursoner for å forhindre nedbrytning. Bredere plater og høyere ejektorkapasitet passer til tykkveggede beslag og byggeprodukter, noe som reduserer skrot og nedetid. Se produkt →
PVC og CPVC er varmefølsomme materialer. Rørfittings, ventiler, elektriske rør og kabelkanaler er typiske sprøytestøpte byggeprodukter. Korrosjonsbestandige skruer og tønner, presis temperatursoneinndeling og skruegeometrier uten stillestående soner forhindrer nedbrytning og brennemerker. Dedikerte PVC-maskiner tilbyr også bredere plater og høyere ejektorkapasitet for tykke vegger. For prosessorer som kjører 200 til 850 tonns maskiner, reduserer en PVC-spesifikk design både skrap- og rengjøringsstans.
Hvitevarer, husholdningsprodukter og logistikk
Kjøleskapsbrett, vaskemaskinkomponenter, oppbevaringsbokser, kasser og malingsbøtter er støpt på maskiner med brede plater, dype åpningsslag og høy skuddkapasitet. For kasser og malingsspann balanserer optimaliserte servomaskiner fyllingshastighet med energiforbruk. Stablestyrke og dimensjonskonsistens i logistikkprodukter er avhengig av jevn pakking og kontrollert kjøling, som igjen er avhengig av stabil fastspenning og repeterbare injeksjonsparametere.
Matching av maskintype til produksjonsprofil
Å velge en maskinfamilie bør begynne med produktporteføljen, ikke merket. På tvers av HIGHSUN-serien, utviklet av Ningbo Highsun Plastic Machinery med mer enn 50 års akkumulert industriarv, dekker seks familier hovedapplikasjonssegmentene.
| Maskinfamilie | Typiske produkter | Nøkkelstyrker | Klemområde |
|---|---|---|---|
| HXM Servo | Generelle deler, kasser, husholdningsartikler | Bredt tonnasjeområde, energieffektivitet, bevist kontroll | 108-2200 t |
| HXH Høyhastighet | Tynnveggede beholdere, matemballasje | Høy injeksjonshastighet, rask sykling | 280-450 t |
| HXYD Hybrid | Medisinsk parts, precision engineering components | Presisjon, lav energi, stabilt trykk | 100-130 t |
| HXS Tofarget | Bilinteriør, deler av to materialer | Ett-trinns overstøping, 180 graders formrotasjon | 160-200 t |
| HXZ To-plate | Store bildeler, støtfangere | Langt åpningsslag, kompakt fotavtrykk | 800-3300 t |
| PET / PVC spesialiteter | Preforms for flasker; rørdeler og ventiler | Dedikert skrue- og tønnedesign | PET 208-558 t; PVC 168-850 t |
Radardiagrammet nedenfor sammenligner tre ofte valgte familier på tvers av fem kjøpskriterier. Verdiene er veiledende karakterer basert på typiske maskinegenskaper.
Avveiningene er synlige i radarprofilen ovenfor. Servomaskiner gir den bredeste kombinasjonen av energibesparelser, fleksibilitet og presisjon til moderate kostnader, og det er grunnen til at de forankrer de fleste produksjonslinjer. Hybridmaskiner forbedrer presisjonen ytterligere og passer til medisinske komponenter og komponenter av instrumentkvalitet. Høyhastighetsmaskiner bytter fleksibilitet for maksimal fyllingshastighet der veggtykkelsen er liten. Tofarge- og to-platemaskiner legger til spesifikke produksjonsmuligheter i stedet for å erstatte en generell linje.
Prosesseffektivitet, energi og strukturelle hensyn
Energi er den største variable kostnaden for sprøytestøping etter råmateriale. Hydrauliske maskiner med fast pumpe bruker omtrent konstant kraft, hydrauliske maskiner med variabel pumpe reduserer tilførselen under holding og kjøling, servodrevne maskiner modulerer ytelsen kontinuerlig, og hybridmaskiner kombinerer elektrisk innsprøytning med hydraulisk fastspenning. Avhengig av del- og syklusprofil, reduserer servosystemer typisk energiforbruket med 20 til 80 prosent sammenlignet med fastpumpede maskiner.
Smeltekvalitet og delkonsistens avhenger også av maskinstrukturen. Den frem- og tilbakegående skruen mykner polymeren i fatet, klemenheten holder formen lukket mot injeksjonstrykk, og drivsystemet sørger for bevegelsen. Den strukturelle layouten bestemmer hvor jevnt platen fordeler klemkraften, hvor raskt skruen reagerer på trykkendringer og hvordan ulike formstørrelser håndteres; disse faktorene vises direkte i skraphastighet, blink og syklustid.
For en strukturert tilnærming til størrelsesparametere og konfigurasjonsalternativer, se vår veiledning om å velge riktig sprøytestøpemaskin .
Ofte stilte spørsmål
Hva er de viktigste bruksområdene for sprøytestøping?
Sprøytestøping brukes til emballasje, bildeler, medisinsk utstyr, elektroniske hus, husholdningsartikler, PVC-byggeprodukter, PET-preformer og logistikkkasser. Det er den mest brukte prosessen for å produsere plastdeler i store volumer.
Hvordan beregner jeg klemkraften som trengs for produktet mitt?
Et vanlig estimat er 2 til 3 tonn klemkraft per kvadrattomme av projisert område, justert for materialflyt og veggtykkelse. For en mer nøyaktig verdi, multipliser formhuletrykket med det projiserte delområdet.
Hvor mye energi kan en servosprøytestøpemaskin spare?
Typiske besparelser varierer fra 20 % til 80 % sammenlignet med hydrauliske maskiner med fast pumpe. De største besparelsene skjer i deler med lange holde- eller kjølefaser.
Kan én maskin behandle forskjellige plastmaterialer?
Ja, en generell maskin kan kjøre PP, ABS, PE og PS. For varmefølsomme PVC- eller PET-flaskepreformer anbefales en dedikert skrue- og tønnekonfigurasjon.
Hva er forskjellen mellom to-plate- og vekslemaskiner?
Togglemaskiner gir raskere tørkesykluser for mellomstore deler. To-platemaskiner tilbyr et lengre åpningsslag og et mer kompakt fotavtrykk for store deler, ofte brukt i bilapplikasjoner.
Hvordan skal jeg vedlikeholde en sprøytestøpemaskin?
Sjekk oljenivå og filtre daglig, overvåk varmebånd og temperaturkontroll, inspiser skrue- og fatslitasje, rengjør formoverflater regelmessig og kalibrer trykksensorer som en del av en rutinemessig vedlikeholdsplan.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
