 ENG


Rask svar: Hvordan velge riktig Sprøytestøpemaskin
Å velge riktig sprøytestøpemaskin starter med å matche klemkraft, skuddstørrelse og drivtype til delene et anlegg faktisk planlegger å produsere, for så å sjekke at presisjon, materialkompatibilitet, energibruk, fotavtrykk, automatiseringsberedskap og langsiktig støtte fra sprøytestøpemaskin fabrikk alle er i tråd med daglige produksjonsmål. Avsnittene nedenfor går gjennom ti praktiske faktorer i rekkefølge, med referansediagrammer, sammenligningstabeller og en feilsøkingsoversikt hentet fra vanlig plastbehandlingspraksis.
- Klemkraft og tonnasje - tilpasse tonnasjen til delens projiserte areal og veggtykkelse
- Skuddstørrelse og løpskapasitet - holde skuddvekten innenfor en brukbar andel av løpskapasiteten
- Hydraulisk elektrisk eller hybriddrev - velg drivtypen som passer til tonnasjeklassen og syklusmønsteret
- Presisjon og kontrollsystem - bekreft tilbakemelding med lukket sløyfe for deler med stram toleranse
- Materialkompatibilitet - sjekk utformingen av skrue og tønne mot harpiksfamilien som er i bruk
- Energieffektivitet - sammenligne relativ energitrekk på tvers av belastningsnivåer for det planlagte skiftemønsteret
- Maskinfotavtrykk og formtilpasning - verifiser avstanden mellom stangen, formens høydeområde og gulvplass
- Automatiseringsberedskap - sjekk robotens monteringsgrensesnitt og synkronisering av inngangsutgang
- Vedlikeholdsforventninger - planlegge rutinemessige olje-, skrue- og innrettingskontroller rundt driftssyklus
- Produsentstøtte - evaluere fabrikkens tekniske dybde og reservedelsnettverk
Krav til klemkraft og tonnasje
Klemkraft holder formhalvdelene lukket mens smeltet plast presses inn under trykk, og det er vanligvis den første spesifikasjonskjøperne sammenligner når de vurderer maskiner fra evt. sprøytestøpemaskin fabrikk . En vanlig tilnærming på tvers av plastbehandling er å estimere klemmetonnasje fra det projiserte området til delen og dens løpere, multiplisert med en trykkfaktor som typisk faller mellom omtrent 3 og 5 tonn per kvadrattomme avhengig av harpiksen og veggtykkelsen som er involvert.
Å kjøre en støpeform på en maskin med for liten klemkraft kan tillate at støpeformen åpner seg litt under injeksjonen, og produserer blink langs skillelinjen, mens å kjøre en liten støpeform på en overdimensjonert maskin øker energitrekket per syklus og legger til unødvendig slitasje på båndstenger og stempel. Å matche tonnasjen tett opp til det projiserte delområdet beskytter både delens kvalitet og maskinens levetid i løpet av en forms levetid.
Typisk klemkraft etter delkategori
95T Små deler
240T Husholdning
600T Automotive
1400T Store deler
Illustrerende midtpunktsreferanse etter generell delkategori, faktisk tonnasje varierer etter veggtykkelse og portdesign
| Klemkraftområde | Typisk plateklasse | Vanlige applikasjoner |
|---|---|---|
| 60T til 130T | Kompakt | Små presisjonskomponenter, koblinger, hetter |
| 130T til 350T | Middels størrelse | Husholdning goods, appliance housings |
| 350T til 850T | Stor | Bilinteriør og konstruksjonsdeler |
| 850T og over | Ekstra stor to tallerken | Paller, store bil- og industrideler |
Leser av klemkraft ved siden av delgeometri
Ribber, bosser og tynne flytende seksjoner endrer alle det effektive projiserte området en maskin må holde lukket, så to deler med en lignende kontur kan fortsatt kreve forskjellig tonnasje når veggtykkelse og ribbetall er tatt med. En kort samtale med formdesigneren før du låser inn en maskinklasse er vanligvis nok til å unngå et underdimensjonert eller overdimensjonert utvalg senere i prosjektet.
Tilsvarende skuddstørrelse og løpskapasitet
Sprøytestøpemaskinens skuddstørrelse beskriver det maksimale volumet eller vekten av smeltet plast en maskin kan skyve ut i en enkelt syklus, og den må kontrolleres mot tønnekapasitet i stedet for å klemme tonnasje alene. En hyppig retningslinje som følges i støpingspraksis er det skuddvekten skal typisk falle mellom omtrent 40 prosent og 75 prosent av løpets nominelle kapasitet for å holde smelteoppholdstid og plasteringskvalitet i et brukbart område.
Når skuddvekten sitter langt under dette båndet, tilbringer harpiks mer tid inne i en oppvarmet tønne, noe som øker risikoen for termisk nedbrytning på sensitive materialer. Når skuddvekten skyver langt over båndet, kan en maskin slite med å plastisere materialet fullstendig innenfor den tilgjengelige syklustiden, noe som fører til inkonsekvent smeltekvalitet fra skudd til skudd.
- Bekreft at skruediameteren samsvarer med harpiksviskositeten og ønsket utgangshastighet
- Kontroller skrugjenopprettingstiden mot målsyklustiden
- Gjennomgå kompresjonsforholdet for harpiksfamilien som er i bruk
- Spør sprøytestøpemaskinfabrikken om prøvedata for skuddvekt på den spesifikke formen når det er mulig
Hydrauliske elektriske og hybride maskintyper
Sammenligning av en hydraulisk vs elektrisk sprøytestøpemaskin kommer i stor grad ned på hvordan hver drivlinje forvandler inngangskraft til klemmebevegelse, injeksjonshastighet og holdetrykk. Hydrauliske systemer bruker en pumpe og ventilbank for å flytte olje gjennom sylindre, en moden og godt forstått tilnærming som fortsatt er vanlig for store tonnasjer og tungt arbeid. Elektriske maskiner bruker servomotorer og kuleskruer på hver akse, og tilbyr programmerbar hastighet og posisjonskontroll med mindre varme som slippes ut på butikkgulvet. Hybridmaskiner kombinerer en servodrevet hydraulisk pumpe med elektrisk assisterte akser, som tar sikte på å blande klemstyrke med raskere respons og lavere tomgangstrekk.
Hydrauliske elektriske og hybridegenskaper
Elektrisk Hybrid Hydraulisk
Generell karakteristisk sammenligning basert på typisk kjøreatferd, ikke et spesifikt maskintestresultat
To plate- og høyhastighetskonfigurasjoner
For svært store eller veldig raske syklingapplikasjoner, fjerner to platedesign den tradisjonelle utformingen av fire strekkstang til fordel for et større støpemonteringsområde, som passer til store deler i bil- og palleklassen. Høyhastighetskonfigurasjoner fokuserer i stedet på rask injeksjon sammen med hurtig åpning av støpeform og lukkebevegelse, som passer til tynnveggemballasje og engangsartikler der syklustiden styrer produksjonen.
Presisjon repeterbarhet og kontrollsystem
Konsistent veggtykkelse, dimensjonsstabilitet over en produksjonsserie og stabil repeterbarhet fra syklus til syklus avhenger i stor grad av kontrollsystemet i stedet for tonnasje alene. Trykk- og posisjonstilbakemelding i lukket sløyfe, sammen med et responsivt menneskelig maskingrensesnitt, lar en operatør låse injeksjonshastighetsprofiler, holde trykkovergangspunkter og kjøletid med en oppløsning som et grunnleggende åpent sløyfesystem ikke kan matche.
Deler med tett dimensjonstoleranse, tynne snapfit-funksjoner eller en kosmetisk overflate som bilinteriørtrim drar generelt nytte av servodrevne eller hybridplattformer med flertrinns injeksjons- og trykkholdeprofiler, siden disse funksjonene er spesielt følsomme for skudd-til-skudd-variasjoner.
Materialkompatibilitet fra PP til ingeniørharpikser
En sprøytestøpemaskin for PP-applikasjoner, som hetter, lukkinger og tynnveggede beholdere, bruker vanligvis en generell skruedesign med moderat mottrykk, siden polypropylen flyter relativt lett og forblir brukbar over et ganske bredt prosessvindu sammenlignet med mer varmefølsomme harpikser.
PVC krever en lav kompresjon, ventilert fat- og skruelayout for å frigjøre flyktige gasser og unngå materialnedbrytning ved forhøyet fattemperatur, mens PET vanligvis trenger et raskt sykling, godt tørket matesystem sammen med tett temperaturkontroll for å beskytte egenviskositet. Fylte og forsterkede ingeniørharpikser som brukes til strukturelle deler trenger ofte høyere injeksjonstrykkevne og slitesterk tønne- og skruebehandling. Fasiliteter som driver en sprøytestøpemaskin for bildeler blander ofte flere av disse materialfamiliene på samme produksjonsgulv, fra glassfylte nylonkoblinger til soft touch overmolding, så skru- og tønnefleksibilitet over et skift betyr like mye som råtonnasje.
| Harpiksfamilie | Behandlingsnotat | Typisk bruk |
|---|---|---|
| Polypropylen | Bredt behandlingsvindu, generell skrue | Capser, lukkinger, tynnveggede beholdere |
| PVC | Luftet løp, lav kompresjonsskrue | Rørbeslag, profilkomponenter |
| PET | Krever grundig tørking og tett temperaturkontroll | Preformer, emballasjekomponenter |
| Glassfylt nylon | Slitasjebestandig tønne og skruebehandling anbefales | Bil- og strukturelle koblinger |
Energieffektivitet og driftsforbruk
Elektriske drivakser trekker generelt kraften nærmere sanntidsbelastningen, mens en konvensjonell hydraulisk pumpe fortsetter å sirkulere olje selv under klemmestopp og kjølefaser når svært lite mekanisk arbeid skjer. Dette er en av hovedårsakene til at alle elektriske og hybride maskiner har en tendens til å vise et lavere relativ energitrekk over en full støpesyklus, spesielt på støpeformer med lang kjøletid i forhold til injeksjonstid. Teknisk diskusjon av hydrauliske servopumper versus hydrauliske pumper med fast fortrengning peker vanligvis på merkbart lavere strømforbruk for servo- og elektriske plattformer under delvis last og tomgangssegmenter av syklusen, siden utgangen skalerer med øyeblikkelig etterspørsel i stedet for å kjøre med en konstant strømningshastighet.
Relativt energitrekk på tvers av produksjonsbelastning
Hydraulisk Hybrid Elektrisk
Konseptuell illustrasjon av belastning versus energitrekkmønster, ikke målt utgang fra en bestemt maskin
Anlegg med lange kjøletider i forhold til injeksjonstid, slik som emballasje med tykk vegg, har en tendens til å se de største relative gevinstene ved å skifte kvalifiserte tonnasjeklasser til hybrid eller elektrisk drift, ganske enkelt fordi den hydrauliske pumpen på et konvensjonelt system ellers ville fortsette å kjøre gjennom det meste av det tomme vinduet.
Maskinfotavtrykk og muggkompatibilitet
Utover tonnasjen har en maskin et fysisk fotavtrykk definert av avstand mellom stang, platestørrelse, minimum og maksimal formhøyde og ejektorslag, som alle må passe både til den aktuelle formen og tilgjengelig gulv- og takplass. En form som er bredere enn avstanden til stagstangen kan ganske enkelt ikke monteres, uavhengig av hvor tett tonnasjen stemmer overens med delen.
Sprøytestøpemaskin Structure Overview
Forenklet strukturell illustrasjon, faktisk maskinoppsett varierer etter tonnasje og serie
To maskiner med stor tonnasje trenger vanligvis et lengre fotavtrykk langs formens åpne akse og høyere takklaring for endringer i formen, så anleggslayout og krankapasitet er verdt å bekrefte med sprøytestøpemaskinfabrikken før de forplikter seg til en tonnasjeklasse basert på papirspesifikasjoner alene.
Beredskap for automatisering og robotintegrering
De fleste nåværende produksjonslinjer parer støpemaskinen med en robot for toppinngang eller sideinnføring for fjerning av deler, plassering av innlegg eller merking av støpeformer, så automatiseringsberedskap er verdt å sjekke tidlig i stedet for å behandle robotikk som en ettertanke. Et standardisert monteringsgrensesnitt på den faste platen, digitale inngangs- og utgangspunkter synkronisert med støpesyklusen, og et kontrollsystem som kan utløse eksternt utstyr rent, reduserer integrasjonstiden når en robot eller nedstrøms transportør er lagt til.
Fasiliteter som planlegger produksjon av cellestil, hvor én operatør overvåker flere maskiner samtidig, drar vanligvis fordel av å velge modeller som deler et lignende kontrollgrensesnitt og automatiseringsprotokoll på tvers av linjen, siden denne konsistensen forkorter operatøropplæringen og forenkler planlegging av reservedeler på tvers av butikkgulvet.
Vedlikeholdskrav og langsiktig pålitelighet
Rutinemessig vedlikehold av sprøytestøpemaskiner dekker tilstand og filtrering av hydraulikkolje, inspeksjon av tønne- og skruslitasje, kontroller av koblingsstang og stempeljustering, og kalibrering av kontrollsystem, og frekvensen av hver oppgave avhenger av driftssyklus, harpiksslipeevne og omgivelsesforhold i verkstedet. En maskin som kjører abrasiv glassfylt harpiks døgnet rundt trenger naturlig nok hyppigere skrue- og tønneinspeksjon enn en lett lastet maskin som kjører ufylt PP.
| Symptom | Vanlig årsak | Foreslått første sjekk |
|---|---|---|
| Lavt klem- eller injeksjonstrykk | Slitte pakninger, pumpeslitasje eller en feilkalibrert sensor | Kontroller hydraulikkoljenivået og pumpens tilstand, og kontroller deretter sensorkalibreringen |
| Maskinen går varm | Blokkert oljekjøler eller lav kjølevæskestrøm | Inspiser varmeveksleren og kjølevæskeledningene før du justerer prosessinnstillingene |
| Maskinen injiserer ikke | Sikkerhetsportlås, tom beholder eller blokkert dyse | Bekreft at forriglingene er aktivert og materialmatingen er uavbrutt |
| Blink ved skillelinjen | Utilstrekkelig klemkraft eller feiljustering av formen | Kontroller tonnasjen på nytt mot delområdet og inspiser formskillelinjen |
Å føre en enkel feilsøkingslogg for sprøytestøpemaskiner, notere symptomet, skiftet og harpikspartiet, avslører ofte et mønster raskere enn isolerte engangsreparasjoner, og det gir en produsents serviceteam nyttig kontekst hvis et teknisk besøk blir nødvendig.
Velge en pålitelig Sprøytestøpemaskin Manufacturer
Et spesifikasjonsark forteller bare en del av historien, så å vurdere sprøytestøpemaskinprodusenten bak utstyret betyr like mye som å sammenligne tonnasjekart. En produsent av plastsprøytestøpemaskiner med intern konstruksjon, et bredt klemkraftområde og et etablert dele- og servicenettverk kan generelt reagere raskere når en linje trenger en reservedel, en prosessjustering eller et tilpasset formgrensesnitt.
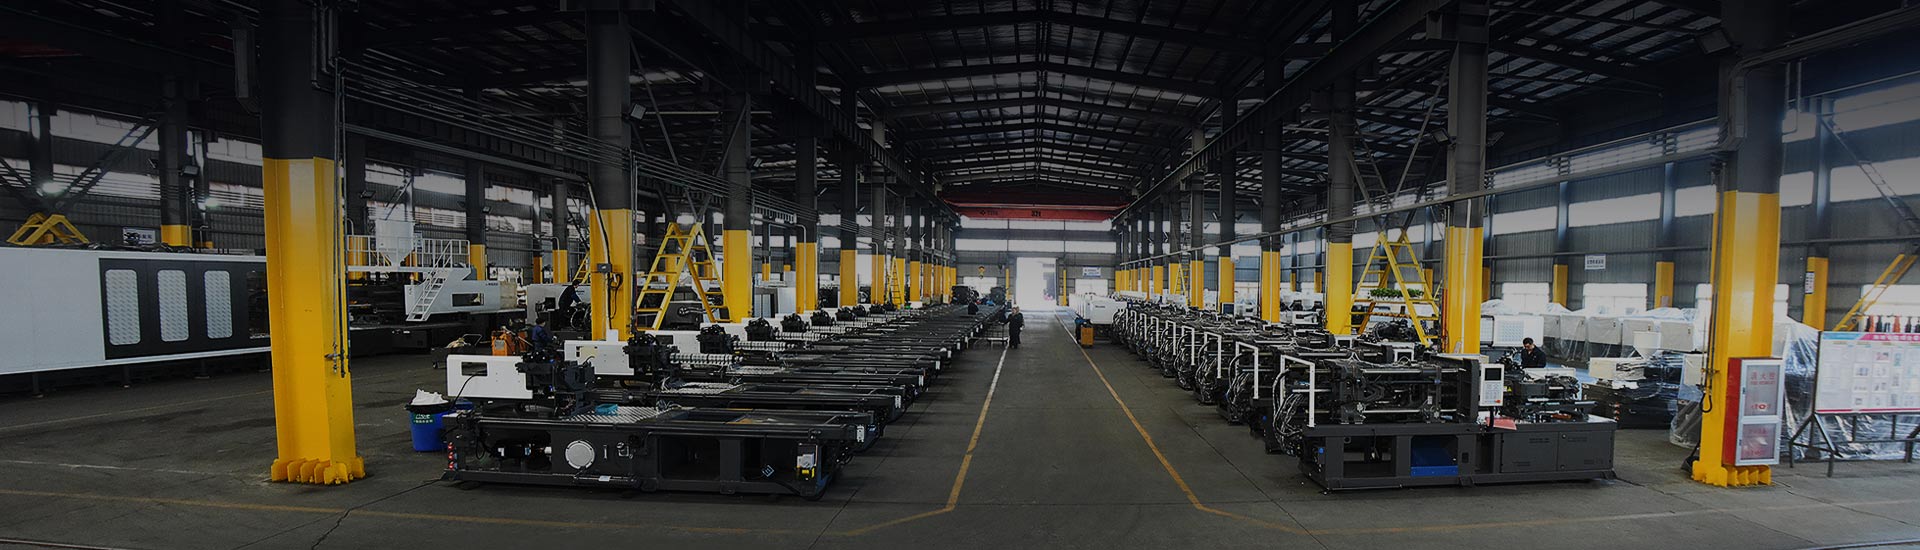
Ningbo Highsun Plastic Machinery Co., Ltd. er ett eksempel på en produsent av sprøytestøpemaskiner i Kina som planter kildeutstyr fra, basert i Beilun Science and Technology Park i Ningbo, et område som er nært knyttet til landets forsyningskjede for plastmaskiner. Fabrikken dekker mer enn 120 000 kvadratmeter og produserer HIGHSUN-merket over et klemkraftområde fra 98 tonn til 3000 tonn, som spenner over elektrisitets- og oljehybridserier, to plateserier, høyhastighetsserier, enkelt- og blandede dobbelfargeserier, BMC-serier, PET-serier og PVC-serier, sammen med tilpassede konfigurasjoner eller harpikskrav bygget rundt en spesifikk støpeform.
| Serie | Primært fokus | Bemerkelsesverdig egenskap |
|---|---|---|
| Elektriskity And Oil Hybrid | Generell produksjon | Balanserer presisjon med lavere tomgangsenergitrekk |
| To tallerkener | Stor scale components | Bredere formmonteringsområde uten grenser for strekkstang |
| Høy hastighet | Tynnvegg og raske sykkeldeler | Rask injeksjon og muggbevegelse |
| Dobbel farge | Multimateriale og flerfargede deler | Enkelt- og blandede fargekonfigurasjoner tilgjengelig |
| BMC | Bulkformede deler | Prosess innstilt for fôrblandingsegenskaper |
| PET | Preform og emballasjedeler | Rask sykling med tett temperaturkontroll |
| PVC | Profil og monteringskomponenter | Ventilert fat egnet for flyktig utgivelse |
En nyttig praksis når du sammenligner en produsent av sprøytestøpemaskiner er å be om referansesteder som kjører en lignende delfamilie, be om syklustidsinformasjon på en sammenlignbar form, og bekrefte typisk ledetid for reservedeler som fat, skruer og hydrauliske komponenter, siden pågående støtte ofte betyr mer over levetiden til en maskin enn det opprinnelige spesifikasjonsarket alene.
Ofte stilte spørsmål
Hva er sprøytestøping
Sprøytestøping er en produksjonsprosess hvor plastpellets varmes opp til de er smeltet, deretter injiseres under trykk i en lukket stålform, hvor materialet avkjøles og stivner til formen til hulrommet før delen kastes ut og syklusen gjentas.
Hvor mye koster en sprøytestøpemaskin av plast
Kostnaden avhenger av klemkraft, drivtype, kontrollsystem, automatiseringspakke og tilpasningsnivået som kreves, så tallene varierer mye mellom en kompakt hydraulisk modell og en stor automatisert elektrisk eller hybrid linje. Å dele deltegninger og forventet produksjonsvolum med en produsent av sprøytestøpemaskiner er den mest pålitelige måten å få et nøyaktig tilbud for et spesifikt prosjekt.
Hva er den beste sprøytestøpemaskinen for en liten bedrift
En mindre virksomhet starter vanligvis med å kartlegge forventet delstørrelse, veggtykkelse og månedlig volum, for deretter å velge den laveste tonnasjeklassen som komfortabelt dekker gjeldende og nærliggende formkrav, siden en maskin med beskjeden klemkraft med plass til å legge til automatisering senere har en tendens til å tilby mer fleksibilitet enn å forplikte seg til en enkelt stor presse tidlig.
Hvordan velger jeg en sprøytestøpemaskin
Å velge en sprøytestøpemaskin fungerer bra som en trinnvis gjennomgang av klemkraft, skuddstørrelse, drivtype, presisjonsbehov, materialkompatibilitet, energibruk, gulvplass, automatiseringsberedskap, vedlikeholdsforventninger og produsentens støttenettverk, som er den samme sekvensen som dekkes gjennom denne artikkelen.
Hvorfor har sprøytestøpemaskinen min lavt trykk
Lavtrykksavlesninger spores vanligvis tilbake til slitte hydrauliske tetninger eller en pumpe som mister effektivitet, en feilkalibrert trykksensor eller luft som er fanget i den hydrauliske kretsen, så kontroll av oljetilstand, pumpeeffekt og sensorkalibrering er et rimelig første skritt før du justerer prosessprogrammet.
Hvorfor er sprøytestøpemaskinen min overopphetet
Overoppheting er ofte knyttet til en blokkert eller avskalert oljekjøler, begrenset kjølevæskestrøm, en sviktende kjølevifte eller et butikkmiljø med høy omgivelsestemperatur og begrenset luftstrøm rundt hydraulikktanken, så kjølekretsen er vanligvis det første stedet å inspisere.
Hvorfor sprøyter ikke sprøytestøpemaskinen min
En maskin som ikke vil injisere, holdes ofte oppe av en sikkerhetsport eller en sperre som ikke er helt innkoblet, en tom eller brodannende beholder, en blokkert dyse eller en feil som er merket på kontrollsystemet, så å jobbe gjennom disse kontrollene i rekkefølge før du berører prosessparametere, begrenser vanligvis årsaken raskt.
Hvorfor produserer sprøytestøping flash
Blink ved skillelinjen peker vanligvis på klemkraft som er for lav for delens projiserte område, en form som ikke er riktig justert eller har slitte skilleflater, eller injeksjonstrykk som er satt høyere enn formen og klemmetonnasjen trygt kan holde, så å se på tonnasjeberegningen sammen med en forminspeksjon er et godt utgangspunkt.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
